Jak wykończenie powierzchni i identyfikowalność materiału wpływają na funkcjonalność detali po obróbce CNC
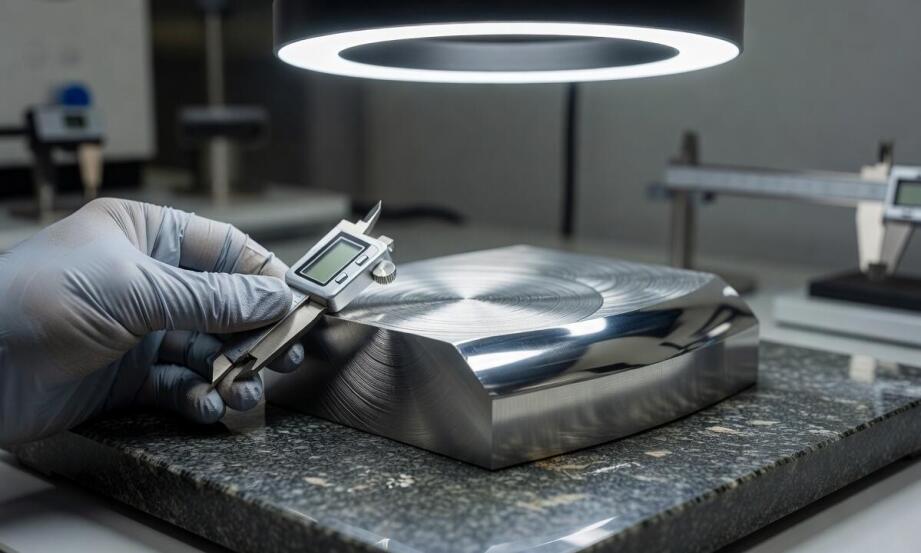
W produkcji precyzyjnych komponentów CNC nierzadko zachodzi paradoksalna sytuacja. Gotowy detal idealnie wpisuje się w tolerancje wymiarowe na rysunku technicznym, a mimo to zawodzi podczas montażu lub w trakcie docelowej eksploatacji. Ujawniają się wówczas problemy z utrzymaniem szczelności, nadmiernym tarciem lub nieoczekiwanie szybkim zużyciem materiału. Pierwotna przyczyna takich awarii rzadko leży w samej geometrii elementu. Usterki te wynikają zazwyczaj z nieodpowiedniego wykończenia powierzchni lub całkowitego braku możliwości prześledzenia historii partii surowca użytego do wytworzenia danego komponentu. Wymagające gałęzie przemysłu weryfikują jakość dostaw przez pryzmat mikroskopijnych nierówności oraz pełnej dokumentacji produkcyjnej.
Wpływ chropowatości i procesów wykończeniowych na pracę detalu
Chropowatość powierzchni bezpośrednio warunkuje współczynnik tarcia, stabilność połączeń oraz ogólne tempo zużycia elementów mechanicznych. Powierzchnie o wysokim stopniu chropowatości generują znaczne opory ruchu, co prowadzi do nadmiernego nagrzewania i szybszej degradacji współpracujących części. Nierówności strukturalne uniemożliwiają dokładne przyleganie uszczelek, skutkując mikrowyciekami gazów lub cieczy pod ciśnieniem. Standardowa obróbka często pozwala uzyskać parametr Ra na poziomie 3,2 mikrometra, co zazwyczaj wystarcza dla typowych części motoryzacyjnych. Aplikacje przenoszące duże obciążenia wymagają jednak znacznie niższych wartości chropowatości, schodzących nawet poniżej jednego mikrometra.
Przeczytaj również: Czym są rozwiązania CNC?
Doprowadzenie struktury zewnętrznej do wymaganego stanu wymaga wdrożenia dodatkowych zabiegów obróbkowych. Szlifowanie skutecznie obniża wartość chropowatości i koryguje dokładność wymiarową ostrych krawędzi. Polerowanie mechaniczne dodatkowo wygładza płaszczyzny, co znacząco ułatwia późniejsze czyszczenie i minimalizuje ryzyko osadzania się groźnych zanieczyszczeń. Śrutowanie kulowe zmienia z kolei charakterystykę fizyczną wierzchniej warstwy materiału. Ten specyficzny proces wprowadza powierzchniowe naprężenia ściskające, co radykalnie zwiększa odporność na zmęczenie materiału i wydłuża żywotność części pracujących pod obciążeniami.
Przeczytaj również: Obróbka CNC a tradycyjna. Porównanie metod
Poszczególne sektory przemysłu kładą nacisk na zupełnie odmienne ryzyka związane z jakością warstwy wierzchniej. Przemysł motoryzacyjny koncentruje się na ograniczaniu zużycia eksploatacyjnego i zachowaniu ścisłej powtarzalności parametrów w bardzo dużych seriach produkcyjnych. Sektor medyczny traktuje jako priorytet bezwzględną higienę oraz całkowitą eliminację mikroskopijnych śladów po narzędziach skrawających. Nawet najmniejsze zarysowania stanowią potencjalne ogniska korozji lub bariery utrudniające skuteczną sterylizację narzędzi chirurgicznych. Elementy stosowane w pojazdach muszą znosić ciągłe wibracje, podczas gdy komponenty medyczne podlegają rygorystycznym normom biokompatybilności.
Przeczytaj również: Czym jest obróbka 5-osiowa CNC?
Identyfikowalność materiału i planowanie technologii CNC
Identyfikowalność materiału polega na bezbłędnym prześledzeniu konkretnej partii surowca poprzez całą ścieżkę operacji technologicznych. Zaawansowany system śledzenia rejestruje numer wytopu, parametry fizykochemiczne od dostawcy oraz historię przejścia wyrobu przez poszczególne gniazda obróbcze. Pełna dokumentacja ułatwia natychmiastowe wycofanie wadliwej partii z rynku oraz precyzyjne ustalenie źródła niezgodności technologicznej. Przemysł samochodowy i medyczny wymagają dwukierunkowego śledzenia komponentów, aby wyeliminować ryzyko zamontowania certyfikowanego detalu z materiału o nieznanym pochodzeniu.
Wymagania dotyczące docelowej powierzchni i ewidencji surowca muszą zostać uwzględnione już na etapie pisania programu sterującego dla maszyn. Parametry frezowania oraz toczenia mocno rzutują na chropowatość pozostawioną po przejściu ostrza. Ustalenie wyśrubowanych norm jakościowych wymusza dodanie odrębnego etapu wykończeniowego, którego nie da się zrealizować wyłącznie podczas obróbki zgrubnej. Właściwie zaplanowana profesjonalna obróbka metali optymalizuje kolejność zabiegów, redukując niepotrzebne przestoje i koszty związane z wielokrotnym przezbrajaniem obrabiarek.
Wykonawcy specjalistycznych zleceń opierają swoje procesy na rygorystycznym przestrzeganiu założeń rysunkowych i materiałowych. Działająca w tym obszarze firma ALFA Daniel Bystroń dobiera parametry skrawania oraz metody wykańczania do ścisłych wymagań narzucanych przez inżynierów. Zakład obrabia precyzyjne komponenty, integrując etapy toczenia, frezowania i finalnego przygotowania płaszczyzn z pełną kontrolą nad obiegiem dokumentacji materiałowej. Odpowiednie zarządzanie parkiem maszynowym pozwala sprostać rygorystycznym wytycznym sektora medycznego oraz maszynowego, dostarczając w pełni zgodne detale odporne na przedwczesne zużycie.
Ostateczna przydatność wyprodukowanego detalu zależy od precyzyjnego połączenia trzech czynników: wymiaru, struktury geometrycznej powierzchni oraz udokumentowanego pochodzenia stopu. Skupienie się wyłącznie na wymiarach prowadzi do błędów montażowych, podczas gdy zaniedbanie identyfikowalności dyskwalifikuje komponent z użytku w strategicznych gałęziach gospodarki. Elementy łączące prawidłową chropowatość z certyfikatem materiałowym bezawaryjnie spełniają swoje zadania przez cały zaplanowany okres eksploatacji, gwarantując niezawodność całych układów mechanicznych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-
-

Mon-Tech Obróbka metali i tworzyw
Metale - obróbka, maszyny woj. dolnośląskie58-379 Czarny Bór, Wesoła 23
-

-

Produkcja Metalowa Staltech Marcin Sikora Sylwester Sikora s.c.
Metalowe artykuły - produkcja, hurt woj. małopolskie32-040 Rzeszotary, Zielińskiego 82
Przeczytaj także
-
Konstrukcje budowlane i metalowe

Dlaczego aluminium to dobry materiał na ogrodzenie?
Nowoczesne ogrodzenia muszą wyróżniać się doskonałą jakością oraz ponadprzeciętną estetyką. Wynika to z coraz większych wymagań klientów, którym zależy nie tylko na ochronie posesji, ale także na...
-
Metale

Zastosowanie stali nierdzewnej w produkcji rur przemysłowych - odporność na korozję i wysoką temperaturę
Stal nierdzewna to materiał o wyjątkowych właściwościach, szeroko stosowany w produkcji rur przemysłowych. Jej odporność na korozję i wysoką temperaturę czyni ją niezastąpioną w wielu branżach. W...
-
Metale

Z jakimi wyzwaniami wiąże się cięcie aluminium?
Aluminium, drugi najbardziej rozpowszechniony metal na świecie, jest ceniony za swój stosunkowo niski ciężar, wysoką odporność na korozję oraz doskonałą przewodność elektryczną i cieplną. Dzięki tym...
-
Konstrukcje budowlane i metalowe

Przewodnik po rodzajach rusztowań dla początkujących
Dostępne na rynku rusztowania budowlane są dostępne w bardzo dużym wyborze rodzajów. Można je podzielić na kilka grup: ze względu na rodzaj materiału użytego do produkcji, sposób montażu, formę...