Jak parametry toczenia decydują o tolerancji i chropowatości detali w produkcji seryjnej
Spis treści
- Wpływ parametrów na wymiar i temperaturę
- Geometria ostrza a stabilność produkcji
- Bicie materiału i sztywność zamocowania
- Weryfikacja procesu przed obróbką seryjną
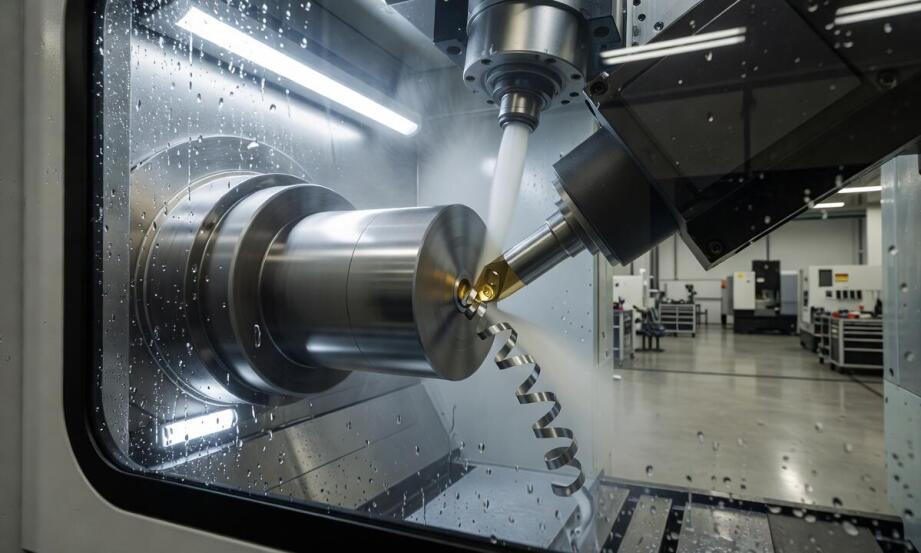
Zmiana materiału, modyfikacja narzędzia lub inny sposób mocowania w tym samym programie obróbczym generują odmienne rezultaty. Różnice w uzyskanych wymiarach i jakości powierzchni pojawiają się nawet przy identycznych ustawieniach obrabiarki. Masowa produkcja nie wybacza takich wahań. Prowadzą one bezpośrednio do odrzutów i wymuszają ciągłe korekty pomiędzy kolejnymi partiami materiału. Tolerancja wymiarowa oraz chropowatość profilu stają się podstawowymi wskaźnikami poprawności operacji. Zrozumienie wpływu poszczególnych zmiennych pozwala ustabilizować wytwarzanie detali.
Wpływ parametrów na wymiar i temperaturę
Prędkość skrawania warunkuje ilość wydzielanego ciepła w strefie kontaktu płytki z materiałem. Wyższa wartość znacząco podnosi temperaturę całego układu. Wzrost prędkości skrawania o 10 procent potrafi obniżyć trwałość ostrza nawet o 40 procent. Nadmierne nagrzewanie półfabrykatu wywołuje również jego rozszerzalność cieplną. Detal zwiększa swoją objętość podczas obróbki, a po ostygnięciu kurczy się poza dopuszczalne granice błędu. Odpowiedni dobór tego parametru zabezpiecza przed powstawaniem odchyleń wymiarowych. Niższe prędkości redukują stres termiczny, lecz wydłużają czas trwania pojedynczego cyklu.
Przeczytaj również: Toczenie CNC bez tajemnic
Posuw narzędzia wpływa bezpośrednio na grubość ścinanego wióra oraz siły działające na maszynę. Zwiększenie posuwu skraca czas pracy. Pozostawia jednak wyraźniejsze ślady przejścia płytki tokarskiej. Powierzchnia traci gładkość, a krawędź skrawająca znosi znacznie wyższe obciążenia mechaniczne. Zbyt mały posuw prowadzi do zjawiska zgniotu zamiast cięcia, co przyspiesza tępienie się narzędzia.
Przeczytaj również: Toczenie CNC: Wprowadzenie do technologii i jej zastosowań
Głębokość skrawania determinuje objętość usuwanego materiału w jednym przejściu. Znaczne zagłębienie ostrza generuje potężne siły oporu i pogarsza stabilność termiczną procesu. Agresywna obróbka zgrubna wywołuje naprężenia w strukturze metalu. Wpływa to negatywnie na końcową dokładność przy przejściach wykańczających. Optymalizacja tych trzech czynników wymaga uwzględnienia specyfiki konkretnego stopu oraz sztywności całej maszyny.
Przeczytaj również: Obrabiarki CNC: Rodzaje, funkcje i wybór odpowiedniego sprzętu
Geometria ostrza a stabilność produkcji
Promień naroża płytki kształtuje teoretyczną chropowatość powierzchni według prostej zależności fizycznej. Wzór matematyczny określa ją jako kwadrat posuwu podzielony przez ośmiokrotną wartość promienia naroża. Większy promień umożliwia stosowanie wyższych posuwów przy jednoczesnym zachowaniu niskiej chropowatości. Taka geometria ma jednak swoje ograniczenia. Rozbudowana powierzchnia styku zwiększa siły promieniowe odpychające narzędzie od materiału. Zjawisko to podnosi ryzyko drgań na smukłych i wiotkich detalach.
Stopniowe zużycie płytki zmienia jej pierwotną geometrię w trakcie pracy. Krawędź traci ostrość, co wymusza zwiększenie nacisku na materiał docelowy. Powierzchnia staje się chropowata, a tolerancja wymiarowa systematycznie ucieka w jednym kierunku. Oprzyrządowanie wymaga wymiany, zanim wartości te przekroczą normę jakościową. Zaawansowane toczenie CNC eliminuje ten problem poprzez cykliczne pomiary i automatyczną korekcję offsetów w sterowniku obrabiarki.
Właściwości fizyczne obrabianego stopu przesuwają środek ciężkości między szybkością a powtarzalnością. Twarde stale nierdzewne niszczą ostrza znacznie szybciej niż stopy aluminium. Wymagają obniżenia prędkości i stosowania obfitego chłodzenia. Obróbka miękkich metali ułatwia formowanie wióra, ale niesie ryzyko powstawania narostów na płytce. Narost psuje gładkość detalu i prowadzi do mikrouszkodzeń samego narzędzia.
Bicie materiału i sztywność zamocowania
Niestabilność procesu rzadko wynika wyłącznie ze źle dobranych prędkości i posuwów. Powszechną przyczyną uchybień jest niewłaściwe mocowanie półfabrykatu w uchwycie maszyny. Słaby docisk szczęk pozwala na mikroruchy detalu pod wpływem sił skrawania. Niestabilne trzymanie materiału generuje drgania obniżające jakość powierzchni. Obróbka długich wałków bez podparcia konikiem kończy się zazwyczaj utratą walcowości. Element odgina się w środkowej części, tworząc niepożądany kształt beczki.
Bicie początkowe materiału wejściowego utrudnia zebranie równomiernej warstwy naddatku. Ostrze uderza z różną siłą podczas jednego obrotu wrzeciona. Wywołuje to wibracje przenoszące się na całą konstrukcję obrabiarki. Żadna modyfikacja posuwu nie zniweluje błędów wynikających z braku sztywności układu. Usunięcie bicia wymaga starannego przygotowania bazy obróbkowej na samym początku operacji.
Kolejność wykonywanych kroków produkcyjnych odgrywa równie ważną rolę. Intensywna obróbka zgrubna zdejmuje wierzchnią powłokę materiału i uwalnia naprężenia wewnętrzne. Detal ulega mikroskopijnym odkształceniom. Wykonanie ostatecznego przejścia wykańczającego natychmiast po mocnym skrawaniu skutkuje błędem kształtu. Prawidłowa technologia zakłada rozdzielenie tych etapów w czasie lub pozostawienie odpowiedniego naddatku na przejście finiszowe.
Weryfikacja procesu przed obróbką seryjną
Dopuszczenie nowego programu do produkcji seryjnej wymaga wielopoziomowej weryfikacji. Pomiary jednej sztuki próbnej nie gwarantują sukcesu przy uruchomieniu partii liczącej tysiące egzemplarzy. Kontroli podlega powtarzalność wymiarowa, stałość parametrów chropowatości oraz przewidywalne zużycie płytek w dłuższym oknie czasowym. Stabilny cykl pozwala dokładnie oszacować zapotrzebowanie na narzędzia i całkowity czas trwania projektu.
Monitorowanie temperatury wiórów i siły obciążającej wrzeciono informuje operatora o stanie ostrza. Nagły wzrost oporów wskazuje na konieczność interwencji przed zniszczeniem powierzchni detalu. W warunkach produkcyjnych pracowni PKN Ziemba procesy technologiczne podlegają wieloetapowej weryfikacji wymiarowej przed zatwierdzeniem pełnej serii. Taka procedura eliminuje ryzyko niespodziewanych postojów na etapie właściwej realizacji zamówienia.
Systematyczne gromadzenie danych pomiarowych wspiera optymalizację późniejszych projektów. Operatorzy korygują parametry na bieżąco na podstawie statystycznej analizy procesu. Utrzymanie rygorystycznych tolerancji w cyklu wielkoseryjnym wymaga ciągłego nadzoru technologicznego nad każdym aspektem pracy maszyny.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-
-

-

Stal Met FPUH Marek Majewski
Metalowe artykuły - produkcja, hurt woj. podkarpackie38-241 Osobnica 1000

Przeczytaj także
-
Konstrukcje budowlane i metalowe

Gdzie sprawdzi się brama uchylna?
Bramy garażowe są nieodłącznym elementem każdego nowoczesnego domu. Wybór odpowiedniego rodzaju bramy może być kluczowy dla komfortu użytkowania oraz estetyki budynku. Jednym z popularnych rozwiązań...
-
Zabezpieczenia antykorozyjne

Które gałęzie przemysłu wykorzystują powlekanie cynkiem?
Cynkowanie metali korodujących zapewnia trwałe zabezpieczenie przed powstawaniem rdzy. W ten sposób można jednocześnie ochronić metal i zapewnić mu estetyczną powłokę bez konieczności malowania....
-
Metale

Co warto wiedzieć o stali 10CrMo9-10?
Stal 10CrMo9-10 to wysokowytrzymały materiał, który znalazł szerokie zastosowanie w przemyśle energetycznym, chemicznym i petrochemicznym. Ze względu na swoje wyjątkowe właściwości, takie jak wysoka...
-
Konstrukcje budowlane i metalowe
Co sprawdzić w podporach stropowych regulowanych przed użyciem, żeby uniknąć problemów przy deskowaniu
Na placu budowy pod Siedlcami brygada sprawnie ustawia regulowane podpory pod kolejne deskowanie. Elementy ze stali ocynkowanej stoją w idealnym szyku, gotowe do podparcia ciężkich drewnianych...