Jak parametry prasy i materiału wpływają na defekty oraz dokładność detali z blachy
Spis treści
- Wpływ właściwości blachy na proces formowania
- Znaczenie parametrów prasy w cyklu produkcyjnym
- Defekty powykonawcze i ich przyczyny procesowe
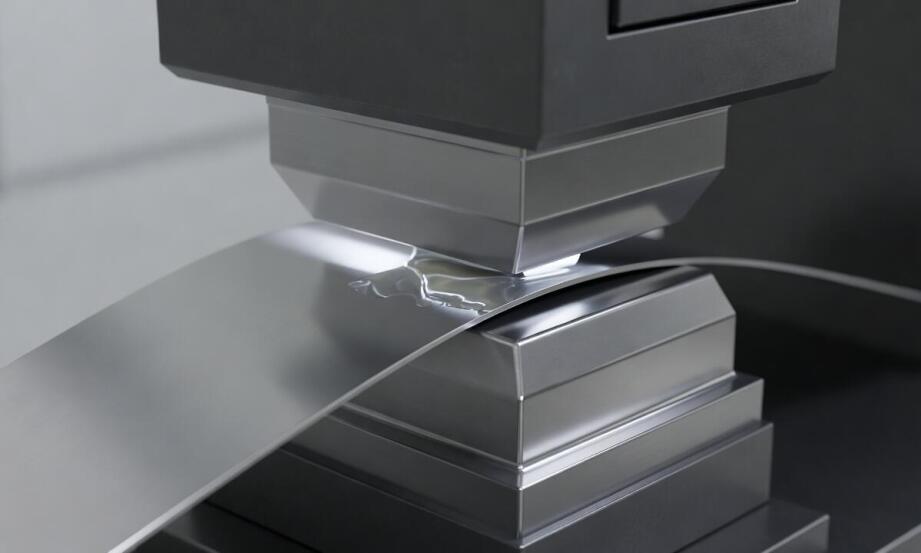
Sam proces opuszczania matrycy nie gwarantuje powtarzalnej dokładności wymiarowej detali. Maszyna działa prawidłowo tylko wtedy, gdy jej ustawienia precyzyjnie współgrają z fizycznymi właściwościami obrabianego materiału. Parametry prasy oraz cechy arkusza tworzą zamknięty układ technologiczny. Zmiana chociażby jednego czynnika wymusza natychmiastową korektę pozostałych wielkości. Przemysłowe formowanie metali wymaga pełnej kontroli nad przepływem struktury wewnątrz matrycy, aby uniknąć kosztownych braków na linii produkcyjnej.
Wpływ właściwości blachy na proces formowania
Grubość arkusza bezpośrednio determinuje zapotrzebowanie na energię prasy oraz podatność plastyczną elementu. Masywniejsze przekroje wymagają zastosowania znacznie większej siły nacisku w fazie roboczej. Dodatkowo grubsze materiały zwiększają ryzyko pękania struktury przy ostrych promieniach gięcia. Cieńsze blachy zachowują się zupełnie inaczej, ponieważ wykazują ogromną skłonność do marszczenia przy niewystarczającym podparciu dociskacza.
Przeczytaj również: Dlaczego tłoczenie blach stało się tak popularną metodą?
Podatność na odkształcenie wynika z wewnętrznej struktury krystalicznej stopu. Kluczowe znaczenie mają tutaj granica plastyczności oraz graniczne wydłużenie równomierne. Materiały o wysokiej ciągliwości doskonale znoszą głębokie profilowanie bez naruszania ciągłości płaszczyzn. Wysokowytrzymałe stopy stali generują z kolei silne naprężenia wewnętrzne. W efekcie takie metale wykazują znacznie większe sprężynowanie powrotne po usunięciu obciążenia matrycy.
Przeczytaj również: Metody spawania elementów stalowych
Kierunek walcowania hutniczego wprowadza do struktury zjawisko anizotropii. Proces ten wymusza odmienne właściwości mechaniczne wzdłuż i w poprzek włókien arkusza. Niewłaściwe ułożenie wykroju względem osi narzędzi tłoczących zaburza równomierny przepływ płaszczyzn. Skutkuje to powstawaniem charakterystycznych uszu na krawędziach detalu lub lokalnymi pęknięciami.
Przeczytaj również: Techniki montażu i spawania konstrukcji stalowych
Stan mikroskopijny powierzchni decyduje o współczynniku tarcia podczas kontaktu stempla z wyrobem. Obecność twardych tlenków, zanieczyszczeń lub niewłaściwa chropowatość drastycznie zmieniają warunki pracy filmu smarnego. Taka sytuacja sprzyja miejscowemu zrywaniu warstwy poślizgowej i przywieraniu cząstek metalu do gładzi narzędzi.
Znaczenie parametrów prasy w cyklu produkcyjnym
Siła docisku blachy musi idealnie równoważyć opory płynięcia materiału w konkretnej fazie cyklu. Zbyt słaby nacisk elementu podtrzymującego pozwala na swobodne fałdowanie się ścianek. Nadmierna siła blokuje z kolei swobodne przemieszczanie się kołnierza na obrzeżach. Doprowadza to do drastycznego ścienienia grubości profilu, a ostatecznie do jego rozerwania w punkcie maksymalnego naprężenia.
Prędkość robocza suwaka wpływa na dynamikę odkształceń oraz rozkład temperatury w strefie tarcia. Gwałtowne uderzenia stempla nie dają materiałowi czasu na płynną zmianę kształtu. Zwiększona dynamika potęguje prawdopodobieństwo rozerwania struktury w punktach krytycznych. Wolniejsze prowadzenie narzędzia ułatwia kontrolowany przepływ, chociaż niekiedy uwydatnia negatywny efekt pamięci kształtu.
Luz narzędziowy ściśle definiuje wolną przestrzeń między trzpieniem a ścianami gniazda matrycy. Niedowymiarowana szczelina powoduje zacinanie się arkusza, intensyfikuje tarcie i błyskawicznie niszczy powierzchnię wyrobu. Zbyt duży dystans między krawędziami tnącymi pozwala na wyginanie się obrzeży zamiast ich czystego i równomiernego ścinania.
Geometria promieni zaokrągleń bezpośrednio steruje koncentracją nacisków w formowanym komponencie. Ostre krawędzie stempla ułatwiają zachowanie precyzyjnych wymiarów, ale drastycznie obniżają żywotność maszyn. W przypadku twardszych stopów to właśnie zbyt mały promień stanowi główną przyczynę pęknięć krawędziowych na giętarkach.
Defekty powykonawcze i ich przyczyny procesowe
Marszczenie powierzchni powstaje zazwyczaj w początkowej fazie obróbki plastycznej. Główną przyczyną tego zjawiska jest niedostateczny docisk kołnierza wyrobu. Nadmiar luźnego materiału w strefie formowania ulega wyboczeniu pod wpływem wysokich naprężeń ściskających. Pękanie struktury stanowi odwrotność tego problemu i wynika bezpośrednio z przekroczenia dopuszczalnej granicy wydłużenia stopu. Występuje najczęściej tam, gdzie płaszczyzna ulega ekstremalnemu rozciąganiu.
Sprężynowanie powrotne pozostaje największym wyzwaniem podczas precyzyjnego pozycjonowania kątów. Element wyjęty z matrycy nieznacznie zmienia swoją geometrię w wyniku uwolnienia zakumulowanej energii sprężystej. Skala zjawiska rośnie proporcjonalnie do granicy plastyczności blachy. Zmusza to technologów do celowego i starannie przeliczonego przegięcia narzędzi na etapie początkowego projektowania tłocznika. Zatarcia powierzchniowe pojawiają się natomiast w wyniku zerwania filmu smarnego. Suchy kontakt twardej stali z formowanym arkuszem wywołuje mikrozgrzewanie się obydwu elementów.
Wymagające branże przemysłu nie akceptują odchyłek od założonych tolerancji wymiarowych. Defekty technologiczne z góry dyskwalifikują komponenty z użycia w krytycznych układach mechanicznych. Praktyka rynkowa pokazuje, że Zakład Metalowy Ortyl eliminuje takie zjawiska poprzez systematyczną kontrolę parametrów obróbczych. Przemysłowe tłoczenie blachy dla producentów z sektorów motoryzacyjnego, lotniczego oraz kolejowego wymusza synchronizację zaawansowanego parku maszynowego z indywidualnymi właściwościami dostarczanych stopów.
Ostateczny wynik kształtowania metali zawsze zależy od właściwego zestrojenia wielu zmiennych fizycznych. Charakterystyka materiału wsadowego, geometria tłoczników i parametry kinematyczne prasy muszą tworzyć spójny ciąg technologiczny. Zrozumienie mechaniki płynięcia arkusza pozwala usunąć przestoje, zredukować zużycie oprzyrządowania i zagwarantować stabilną powtarzalność nawet najbardziej skomplikowanych komponentów.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

FHU Relew-2 Wawrzyniak Renata
Bramy, ogrodzenia, kraty woj. śląskie41-935 Bytom, Władysława Łokietka 17
-

-

Atkom Rusztowania wynajem sprzedaż
Rusztowania, szalunki woj. małopolskie32-823 Szczepanów, św. Stanisława 17
-

Centrum Ogrodzeń Konstruktor, P.Piotrkowicz, E.Woźnicki Sp.j.
Bramy, ogrodzenia, kraty woj. mazowieckie05-074 Wielgolas Brzeziński, Piastowska 162
Przeczytaj także
-
Konstrukcje budowlane i metalowe

Dlaczego aluminium to dobry materiał na ogrodzenie?
Nowoczesne ogrodzenia muszą wyróżniać się doskonałą jakością oraz ponadprzeciętną estetyką. Wynika to z coraz większych wymagań klientów, którym zależy nie tylko na ochronie posesji, ale także na...
-
Metale

Zastosowanie stali nierdzewnej w produkcji rur przemysłowych - odporność na korozję i wysoką temperaturę
Stal nierdzewna to materiał o wyjątkowych właściwościach, szeroko stosowany w produkcji rur przemysłowych. Jej odporność na korozję i wysoką temperaturę czyni ją niezastąpioną w wielu branżach. W...
-
Metale

Z jakimi wyzwaniami wiąże się cięcie aluminium?
Aluminium, drugi najbardziej rozpowszechniony metal na świecie, jest ceniony za swój stosunkowo niski ciężar, wysoką odporność na korozję oraz doskonałą przewodność elektryczną i cieplną. Dzięki tym...
-
Konstrukcje budowlane i metalowe

Przewodnik po rodzajach rusztowań dla początkujących
Dostępne na rynku rusztowania budowlane są dostępne w bardzo dużym wyborze rodzajów. Można je podzielić na kilka grup: ze względu na rodzaj materiału użytego do produkcji, sposób montażu, formę...