Jak ograniczać odkształcenia i naprężenia przy spawaniu stalowych detali w serii?
Spis treści
- Przyczyny powstawania odkształceń i naprężeń
- Kontrola geometrii w procesie seryjnym
- Powtarzalność jako wynik zintegrowanej kontroli
Nawet niewielka zmiana temperatury podczas łączenia elementów potrafi spowodować odchylenia wymiarowe całej partii produkcyjnej. Zakłady obróbki metalu muszą uwzględniać termiczne skutki procesu już na etapie planowania technologii. Brak odpowiedniego przygotowania sprawia, że powtarzalność geometryczna spada poniżej rygorystycznych wymagań przemysłowych. Problem ten dotyka w szczególności produkcji średnio- i wielkoseryjnej, gdzie każda sekunda nagrzewania przekłada się na ostateczny kształt gotowego wyrobu.
Przyczyny powstawania odkształceń i naprężeń
Odkształcenia spawalnicze powstają głównie wskutek skurczu krzepnącego metalu spoiny oraz nieodwracalnych zmian plastycznych w strefie wpływu ciepła. Nierównomierny dopływ energii powoduje lokalne rozszerzanie się materiału w miejscu działania łuku. Po fazie szybkiego nagrzewania następuje gwałtowny skurcz w trakcie stygnięcia, który wykrzywia geometrię detalu. Miejscowe usztywnienie elementu przez gotowe już żebra lub stężenia ogranicza naturalną swobodę ruchu i trwale kumuluje naprężenia wewnętrzne.
Przeczytaj również: Spawanie a obróbka metali: jak te procesy się uzupełniają?
Zjawisko fizycznego skurczu wpływa na wszystkie kierunki, zmieniając długość, szerokość i grubość złącza. Zastosowanie stali węglowych lub nierdzewnych dodatkowo potęguje ten efekt z powodu różnic we współczynniku rozszerzalności cieplnej względem stopiwa. Niestabilne parametry technologiczne sprawiają, że wady geometryczne przenoszą się na kolejne elementy w serii. Brak kontroli nad oddawaniem ciepła do otoczenia skutkuje falowaniem cienkich blach i trwałym skręceniem profili nośnych.
Przeczytaj również: Wpływ używanych maszyn do obróbki metalu na redukcję kosztów operacyjnych
Kontrola geometrii w procesie seryjnym
Właściwa kolejność układania spoin bezpośrednio warunkuje ostateczną geometrię produktu. Prace łączeniowe należy zawsze rozpoczynać od podrzędnych zespołów, kierując się konsekwentnie od osi symetrii na zewnątrz konstrukcji głównej. Symetryczne rozmieszczenie punktów sczepnych oraz krótkie ściegi przerywane skutecznie ograniczają lokalny skurcz. Wykonanie długich i ciągłych połączeń następuje dopiero po wstępnym ustabilizowaniu docelowego kształtu szkieletu.
Przeczytaj również: Proces produkcji części metalowych - etapy i kontrola jakości
Utrzymanie rygorystycznego reżimu wymiarowego wymaga sztywnego mocowania elementów bazowych przed zajarzeniem łuku. Dedykowane przyrządy i profesjonalne stoły spawalnicze z rozbudowanymi systemami zaciskowymi blokują detale przez cały cykl pracy. Prawidłowo zaplanowane spawanie stali stanowi jeden z podstawowych etapów większego łańcucha produkcyjnego. Marka Krawmet ze Szczecina uzupełnia proces łączenia cięciem laserowym, walcowaniem blach i obróbką skrawaniem CNC, co gwarantuje pełną spójność wymiarową powtarzalnych detali małogabarytowych.
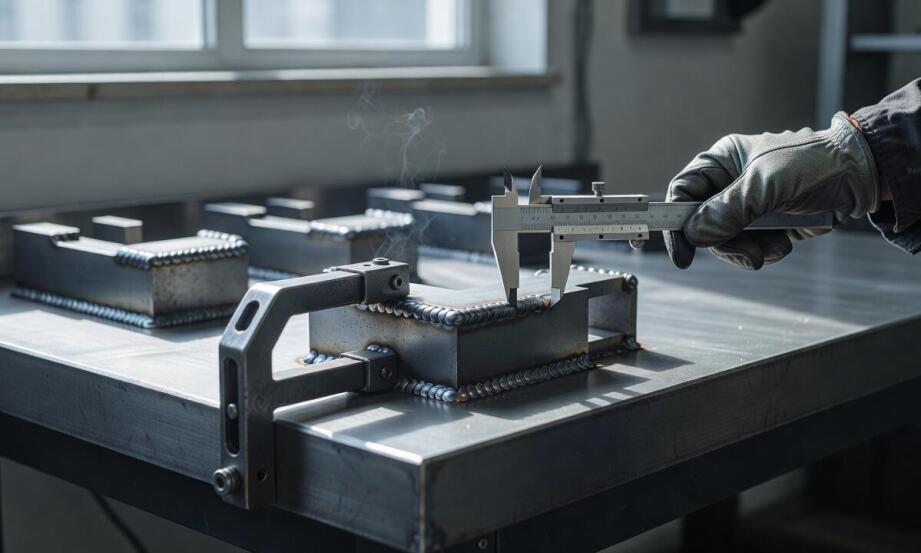
Sama weryfikacja wizualna lica nie zapewnia wystarczającego potwierdzenia jakości w seryjnym zakładzie. Inspektorzy badają płaskość na dedykowanej płycie pomiarowej, wykorzystując precyzyjne liniały oraz trójwymiarowe skanery laserowe. Wymiary krytyczne podlegają ścisłej ocenie na maszynach współrzędnościowych. Ewentualne wady wewnętrzne weryfikuje się z użyciem nieniszczących metod NDT, obejmujących przede wszystkim radiografię, badania ultradźwiękowe oraz defektoskopię magnetyczno-proszkową.
Powtarzalność jako wynik zintegrowanej kontroli
Trwałe utrzymanie rygorystycznych tolerancji w serii bazuje na precyzyjnej kontroli dopływu ciepła i fizycznym blokowaniu swobody ruchu detalu. Właściwa standaryzacja parametrów technicznych zapobiega losowym odchyleniom wymiarowym na krytycznym etapie stygnięcia złącza. Zintegrowanie mocowania, łączenia oraz weryfikacji pomiarowej w obrębie jednego parku maszynowego zdecydowanie zmniejsza ryzyko pomyłek. Świadome zarządzanie technologią produkcyjną eliminuje kumulację błędów, chroniąc końcową jakość całej powierzonej partii przemysłowej.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Stal Met FPUH Marek Majewski
Metalowe artykuły - produkcja, hurt woj. podkarpackie38-241 Osobnica 1000
-

-

Rafał Gomułka Zakład ślusarsko-mechaniczny
Metale - obróbka, maszyny woj. małopolskie33-114 Świebodzin 48
-

Profalmet Firma usługowo-produkcyjna
Metale - obróbka, maszyny woj. wielkopolskie62-800 Kalisz, Polna 108d
Przeczytaj także
-
Konstrukcje budowlane i metalowe

Dlaczego aluminium to dobry materiał na ogrodzenie?
Nowoczesne ogrodzenia muszą wyróżniać się doskonałą jakością oraz ponadprzeciętną estetyką. Wynika to z coraz większych wymagań klientów, którym zależy nie tylko na ochronie posesji, ale także na...
-
Metale

Zastosowanie stali nierdzewnej w produkcji rur przemysłowych - odporność na korozję i wysoką temperaturę
Stal nierdzewna to materiał o wyjątkowych właściwościach, szeroko stosowany w produkcji rur przemysłowych. Jej odporność na korozję i wysoką temperaturę czyni ją niezastąpioną w wielu branżach. W...
-
Metale

Z jakimi wyzwaniami wiąże się cięcie aluminium?
Aluminium, drugi najbardziej rozpowszechniony metal na świecie, jest ceniony za swój stosunkowo niski ciężar, wysoką odporność na korozję oraz doskonałą przewodność elektryczną i cieplną. Dzięki tym...
-
Konstrukcje budowlane i metalowe

Przewodnik po rodzajach rusztowań dla początkujących
Dostępne na rynku rusztowania budowlane są dostępne w bardzo dużym wyborze rodzajów. Można je podzielić na kilka grup: ze względu na rodzaj materiału użytego do produkcji, sposób montażu, formę...