Jak hartowanie indukcyjne wpływa na trwałość zębów w przekładniach stożkowych
Spis treści
- Jak prądy wirowe kształtują twardość zęba?
- Dlaczego przekładnie stożkowe wymagają innej strategii?
- Kiedy indukcja sprawdza się najlepiej w produkcji?
Utrata trwałości przekładni stożkowych często występuje mimo precyzyjnej geometrii zębów i starannej obróbki mechanicznej CNC. Powierzchnia współpracujących elementów ulega intensywnemu zużyciu ciernemu oraz zmęczeniu kontaktowemu. Drastycznie skraca to żywotność układu napędowego. Problem dotyka w szczególności obciążone systemy w maszynach rolniczych i przemysłowych, gdzie siły przenoszone przez zęby osiągają wartości krytyczne.
Praktyka inżynierska Fabryki Maszyn Luka pokazuje, że sam idealny zarys łukowy nie gwarantuje bezawaryjnej pracy reduktora. Wysokie naciski jednostkowe oraz nagłe skoki momentu obrotowego wymagają odpowiedniej struktury materiałowej. Odpowiedzią na te wyzwania jest precyzyjnie dobrana obróbka cieplna. Powłoka robocza musi zostać utwardzona, zachowując elastyczność rdzenia zdolną do pochłaniania silnych wibracji.
Przeczytaj również: Jak przebiega produkcja śrub i wkrętów?
Jak prądy wirowe kształtują twardość zęba?
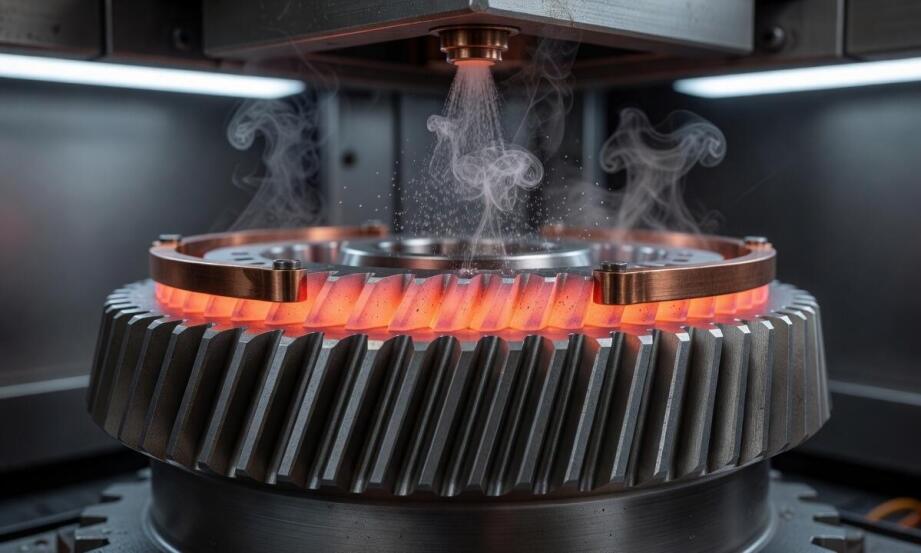
Zjawisko indukcji elektromagnetycznej pozwala na lokalne nagrzewanie wyłącznie wybranej strefy elementu stalowego. Prąd o wysokiej częstotliwości wytwarza w materiale prądy wirowe, które błyskawicznie podnoszą temperaturę powierzchni roboczej. Rdzeń koła pozostaje chłodniejszy, co skutecznie ogranicza odkształcenia cieplne całego detalu podczas chłodzenia. Prawidłowo przeprowadzone hartowanie indukcyjne kół zębatych pozwala uzyskać twardość powierzchniową rzędu 60-63 HRC. Wynik ten podnosi odporność na ścieranie, pozostawiając plastyczny środek gotowy na przejmowanie przeciążeń dynamicznych.
Przeczytaj również: Jakie czynniki wpływają na jakość hartowania indukcyjnego?
Głębokość warstwy zahartowanej zależy od częstotliwości prądu, czasu nagrzewania oraz składu chemicznego stali. Wyższe częstotliwości rzędu 200-300 kHz generują płytkie strefy o grubości od 0,5 do 2 milimetrów. Obniżenie parametrów prądowych i wydłużenie cyklu pozwala z kolei osiągnąć penetrację materiału do głębokości 5-10 milimetrów. Gwałtowne chłodzenie cieczą natychmiast po fazie nagrzewania utrwala pożądaną strukturę martenzytyczną. Brak konieczności rozgrzewania elementów na wskroś przyspiesza cały proces produkcyjny.
Przeczytaj również: Wpływ parametrów hartowania indukcyjnego na jakość obróbki metalu
Dlaczego przekładnie stożkowe wymagają innej strategii?
Klasyczne nawęglanie wymaga wielogodzinnego przygotowania i utrzymywania wysokich temperatur w piecach komorowych. Zwiększa to ryzyko paczenia się materiału i wymusza pozostawienie naddatków na późniejsze szlifowanie. Metoda wykorzystująca prądy wirowe minimalizuje wpływ temperatury na ostateczny wymiar elementu. Stanowi to ogromną zaletę przy wielkogabarytowych częściach, gdzie tradycyjna obróbka cieplno-chemiczna byłaby nieekonomiczna. Geometria komponentów napędowych zmusza jednak techników do ostrożnego dobierania parametrów zasilania induktora.
Koła stożkowe i hipoidalne wycinane metodami Gleason lub Oerlikon posiadają specyficzny zarys zęba oraz zmienną grubość przekroju. Taka budowa wymaga niezwykle precyzyjnej kontroli nagrzewania krawędzi, aby uniknąć stopienia wierzchołków przy niedogrzaniu nasady. Modele stożkowe generują dodatkowe naprężenia ścinające, a te w połączeniu z błędami hartowniczymi szybko tworzą pęknięcia. Zbyt wysoka moc urządzenia lub niejednorodne chłodzenie skutkują zróżnicowanym rozkładem twardości. Powstające strefy przegrzania obniżają trwałość zmęczeniową, doprowadzając do szybkiej awarii mechanizmu.
Kiedy indukcja sprawdza się najlepiej w produkcji?
Decyzja o wyborze metody utwardzania zależy od przeznaczenia maszyny roboczej oraz wymagań stawianych przed jej układem transmisyjnym. Wykorzystanie pola elektromagnetycznego staje się optymalnym krokiem, gdy technikom zależy na wysokiej twardości powierzchniowej przy zachowaniu niezmienionej geometrii części. Technologia ta doskonale radzi sobie z seryjną produkcją średnich modułów zębatych. Krótki cykl obróbki pozwala na płynne przekazywanie detali do kolejnych etapów montażu skrzyń przekładniowych.
Inaczej sytuacja wygląda w przypadku napędów pracujących w ekstremalnie agresywnym środowisku. Głębsze penetrowanie struktury stalowej bywa trudne do opanowania za pomocą samej cewki grzewczej. Projektanci muszą wtedy rozważyć powrót do tradycyjnego nawęglania lub azotowania, które zapewniają równomierne wysycenie głębokich stref materiału. Wiedza o rozkładzie obciążeń i dobór odpowiedniego gatunku stali stanowią jedyną skuteczną podstawę do wykonania trwałej przekładni przemysłowej. Doświadczenie w odtwarzaniu uszkodzonych wzorów wyraźnie pokazuje, że błędy na etapie obróbki cieplnej są główną przyczyną późniejszych problemów mechanicznych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Pphu Prod- Masz Grzegorz Gwisdalla
Metale - obróbka, maszyny woj. kujawsko-pomorskie89-506 Żalno, Kolejowa 8c
-

SSKP POLSKA Posadzki żywiczne regeneracja rolek hamulcowych
Metale - obróbka, maszyny woj. śląskie42-600 Tarnowskie Góry, Klonowa 1
-

Metad Tadeusz Koczorski
Metale - obróbka, maszyny woj. kujawsko-pomorskie85-345 Bydgoszcz, Hechlińskiego 2
-

EPJ Janusz Podniesiński
Metale - obróbka, maszyny woj. mazowieckie02-486 Warszawa, Aleje Jerozolimskie 200 lok. 23
Przeczytaj także
-
Metale

Porównanie właściwości fizycznych i mechanicznych różnych metali
Porównując metale, takie jak aluminium, miedź, mosiądz, brąz, żeliwo czy stal nierdzewna, warto zwrócić uwagę na ich właściwości fizyczne i mechaniczne. Twardość, wytrzymałość oraz przewodnictwo...
-
Metale

Jakie są rodzaje rur odciągowych?
Rury odciągowe pełnią kluczową rolę w systemach kanalizacyjnych, odprowadzając ścieki i wodę deszczową z budynków do sieci kanalizacyjnej. Istnieje wiele rodzajów rur odciągowych, które różnią się...
-
Konstrukcje budowlane i metalowe

Czy warto zdecydować się na bramy marki Hörmann?
Wybór odpowiedniej bramy jest kluczowy dla funkcjonalności i estetyki naszego domu. Taki element nie tylko zapewnia bezpieczeństwo, ale także wpływa na wygląd posesji oraz komfort codziennego...
-
Metale

Jak precyzyjnie ciąć aluminium?
Stopy aluminium są materiałem, który bardzo często jest wykorzystywany do tworzenia elementów różnego rodzaju konstrukcji, części do wszelkiego typu maszyn, urządzeń oraz instalacji przemysłowych, a...