Dlaczego precyzyjne wytaczanie otworów CNC wymaga ustabilizowania naprężeń w konstrukcji spawanej przed rozpoczęciem skrawania
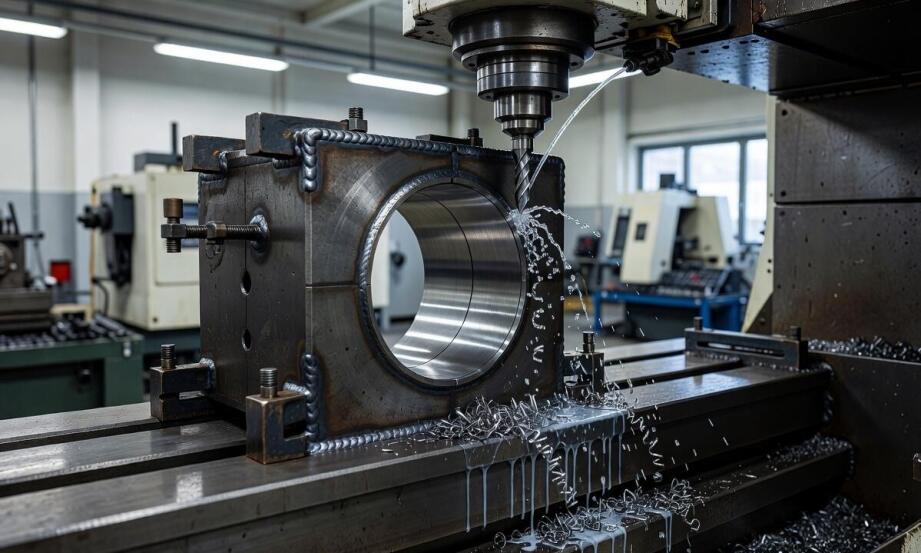
Intensywne spawanie wielkogabarytowych konstrukcji stalowych wywołuje potężny skurcz spawalniczy, który trwale zmienia wstępną geometrię detalu. Miejscowe nagrzewanie łukiem elektrycznym i późniejsze, często nierównomierne stygnięcie materiału powodują powstawanie wewnętrznych naprężeń rozciągających i ściskających o ogromnej sile. Zjawisko to bezpośrednio utrudnia poprawne bazowanie elementu przed kolejnym procesem obróbki mechanicznej. Skutkiem oddziaływania tych zmiennych sił są trudne do przewidzenia odkształcenia kątowe, skrócenia liniowe oraz ugięcia profili, które potrafią przesunąć osie planowanych otworów i powierzchnie referencyjne nawet o kilka milimetrów. Ustabilizowanie struktury stali przed wprowadzeniem maszyny skrawającej stanowi absolutny wymóg technologiczny, decydujący o ostatecznej dokładności wymiarowej całego układu kinematycznego maszyn.
Uwalnianie naprężeń podczas usuwania naddatku
Podczas obróbki ubytkowej naprężenia spawalnicze uwalniają się stopniowo wraz z każdą zebraną warstwą wióra, co prowadzi do niezamierzonych deformacji dokładnie wykańczanych gniazd łożyskowych. Usunięcie zewnętrznego naddatku metalu zaburza dotychczasową równowagę sił wewnętrznych w strukturze nośnej ramy. Uwolniona w ten sposób energia sprężysta wygina detal wprost na stole frezarskim, powodując natychmiastową utratę współosiowości i cylindryczności drążonych otworów. Zjawisko to występuje ze szczególną siłą w grubościennych konstrukcjach, gdzie resztkowe naprężenia termiczne nierzadko osiągają wartości bliskie granicy plastyczności użytego gatunku stali. Skrawanie tak napiętego elementu przypomina przecinanie naciągniętej liny, prowadząc do nieodwracalnych błędów geometrii.
Przeczytaj również: Odkurzanie konstrukcji - ochrona przed stratami produkcyjnymi
Przeciwdziałanie tym nagłym odkształceniom wymaga zastosowania odpowiednich metod stabilizacji struktury krystalicznej przed rozpoczęciem głównego cyklu skrawania. Powszechnie stosowane odprężanie termiczne polega na równomiernym wygrzewaniu detalu w piecu w temperaturze 500–600°C, utrzymaniu tych specyficznych warunków przez kilka godzin i bardzo powolnym chłodzeniu w zamkniętej komorze. Proces ten skutecznie redukuje wewnętrzne siły spójności bez wprowadzania niepożądanych zmian w twardości i wytrzymałości bazowego materiału. Skuteczną alternatywą technologiczną pozostaje odprężanie wibracyjne, szczególnie przydatne przy elementach o nietypowych gabarytach. Konstrukcja poddawana jest wówczas działaniu precyzyjnie dobranych drgań rezonansowych generowanych przez specjalne wzbudniki. Cykl ten bezpiecznie relaksuje siły wewnątrz i wokół spoin bez konieczności energochłonnego nagrzewania całej objętości bryły.
Przeczytaj również: O czym trzeba pamiętać przed zakupem garażu stalowego?
Stabilne mocowanie i wyznaczanie baz pomiarowych
Odpowiednio przeprowadzona redukcja naprężeń musi iść w parze ze starannym usytuowaniem odlewu lub zespawanej ramy na stole roboczym nowoczesnej obrabiarki. Mocowanie wielkogabarytowych konstrukcji wymaga absolutnie równomiernego rozłożenia sił docisku wszystkich łap mocujących. Zbyt agresywne ściśnięcie detalu doprowadza do wtórnych odkształceń mechanicznych, które znikają natychmiast po zluzowaniu zacisków, fałszując wszystkie wypracowane wcześniej wymiary. Punkty podporowe rozmieszcza się ściśle pod miejscami bezpośredniego docisku, aby całkowicie wyeliminować ryzyko lokalnego zginania materiału pod wpływem samej siły mocującej układ hydrauliczny maszyny. Dopiero tak unieruchomiony układ pozwala na bezpieczne zbieranie założonych naddatków technologicznych.
Przeczytaj również: Gdzie znajdują zastosowanie hale o konstrukcji stalowej?
Prawidłowo zaplanowana obróbka wytaczarska w Toruniu zakłada zawsze definiowanie głównych baz pomiarowych z dala od stref wpływu ciepła. Obszary zlokalizowane bezpośrednio przy krawędziach kładzionych spoin wykazują najwyższe gradienty naprężeń oraz punktowe utwardzenia mikrostruktury, co czyni je wysoce nieprzewidywalnymi pod kątem zachowania stabilności wymiarowej w czasie. Specjaliści reprezentujący toruński TOR-TECH opierają precyzyjne wymiarowanie otworów wyłącznie na nienaruszonych termicznie powierzchniach referencyjnych detalu. Pominięcie tego kroku analitycznego skutkuje mikrometrycznymi przesunięciami osi frezowanych elementów nośnych maszyn. Odejście od wartości nominalnej zaledwie o 0,05 mm uniemożliwia prawidłowe osadzenie łożysk ślizgowych lub wałów napędowych w oprawach, wymuszając kosztowne i czasochłonne poprawki ślusarskie na etapie docelowego montażu podzespołów.
Finalny sukces w powtarzalnym i precyzyjnym skrawaniu ciężkich elementów spawanych zależy od rygorystycznego przestrzegania optymalnej sekwencji całego procesu technologicznego. Obróbka musi obejmować rzetelną weryfikację ewentualnego skurczu spawalniczego, bezwzględną stabilizację termiczną lub wibracyjną uformowanego detalu, a następnie wyznaczenie stabilnych baz referencyjnych z ominięciem wrażliwych stref wpływu ciepła. Dopiero w pełni bezstresowe zamocowanie ramy na sztywnym stole roboczym gwarantuje, że finalne cięcie nożem wytaczarskim zachowa w stu procentach zadane tolerancje geometryczne. Uporządkowane i świadome podejście do problematyki redukcji naprężeń resztkowych stanowi jedyną niezawodną drogę do osiągnięcia pełnej powtarzalności wymiarowej w wymagających aplikacjach przemysłowych i ciężkim budownictwie.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-
Zakład Usług Inżynierskich Inrel sp. z o.o. sp.k.
Stalowe konstrukcje woj. łódzkie93-176 Łódź, Łomżyńska 13 lok. 15
-

Kuźnia Pałysz s.c. Jastrząbek
Bramy, ogrodzenia, kraty woj. śląskie42-274 Konopiska, Przemysłowa 5A
-
Przedsiębiorstwo Usługowo - Handlowe Midus Szałajda Krzysztof
Siatki ogrodzeniowe woj. zachodniopomorskie78-120 Gościno, Spółdzielcza 2b
-

Centrum Ogrodzeń Konstruktor, P.Piotrkowicz, E.Woźnicki Sp.j.
Bramy, ogrodzenia, kraty woj. mazowieckie05-074 Wielgolas Brzeziński, Piastowska 162
Przeczytaj także
-
Konstrukcje budowlane i metalowe

Porady dotyczące konserwacji i przechowywania podpór stropowych
Konserwacja i przechowywanie podpór stropowych są kluczowe dla zapewnienia bezpieczeństwa na placu budowy. Odpowiednia dbałość o ten sprzęt budowlany wpływa na jego trwałość oraz funkcjonalność, co...
-
Konstrukcje budowlane i metalowe

Czy montaż rusztowań wymaga specjalnych kwalifikacji?
W ogromnej mierze prace konserwatorskie, remontowe i budowlane są zależne od stabilnych i bezpiecznych rusztowań. Do dziś są to elementy niezastąpione na każdym placu budowy. W ich konstrukcji na...
-
Konstrukcje budowlane i metalowe

Jak wygląda wyposażenie kontenera sanitarnego?
Kontenery sanitarne to coraz popularniejsze rozwiązanie na polskim rynku, które znajduje zastosowanie zarówno na budowach, imprezach masowych, jak i w innych miejscach wymagających tymczasowych...
-
Zabezpieczenia antykorozyjne

Jakie elementy metalowe i stalowe wymagają zastosowania powłok antykorozyjnych?
Powłoki antykorozyjne i ogniochronne to skuteczny sposób zabezpieczenia elementów stalowych, betonowych. Powstają one za pośrednictwem specjalistycznych farb i malowania proszkowego. Dobrze...