3 czy 5 osi — co naprawdę zmienia w frezowaniu złożonych detali metalowych
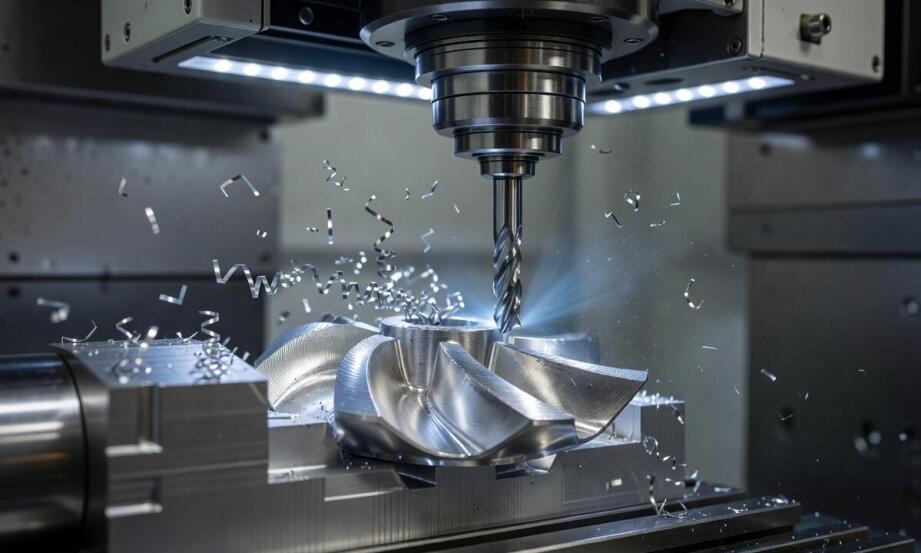
Projektowanie złożonych detali metalowych z podcięciami, powierzchniami pochylonymi czy głębokimi kieszeniami szybko weryfikuje możliwości standardowego parku maszynowego. Technolog staje wówczas przed dylematem, czy podstawowa obróbka trójosiowa poradzi sobie z zadaniem, czy projekt wymusza przejście na maszynę pięcioosiową. Wybór odpowiedniej kinematyki maszyny bezpośrednio określa liczbę zamocowań, dostęp do trudnych stref oraz ryzyko błędu pozycjonowania. Decyzja ta wpływa na cały proces wytwarzania komponentów dla branży motoryzacyjnej, elektronicznej czy wentylacyjnej. Właściwe dopasowanie technologii do geometrii, tolerancji i skali produkcji decyduje o opłacalności całego zlecenia.
Wpływ liczby osi na mocowanie i dostęp narzędzia
Podstawowe maszyny 3-osiowe prowadzą narzędzie skrawające wyłącznie wzdłuż trzech prostopadłych kierunków. Jeśli detal wymaga podebrania materiału z kilku różnych stron, operator musi zatrzymywać cykl, otwierać imadło i ręcznie zmieniać ułożenie przedmiotu. Każde kolejne zamocowanie elementu tworzy nowe ryzyko kumulacji błędów wymiarowych, które wynikają z naturalnych niedokładności pozycjonowania bazy. Trudność rośnie szczególnie przy produkcji seryjnej, gdzie powtarzalność odgrywa kluczową rolę w utrzymaniu założonych tolerancji.
Przeczytaj również: Frezowanie CNC - ogromne korzyści
Wprowadzenie obróbki wieloosiowej całkowicie zmienia ten układ. Dodanie dwóch osi obrotowych pozwala płynnie pochylać samo narzędzie lub stół roboczy z detalem. Taki układ realizuje skrawanie z pięciu stron w trakcie jednego, nieprzerwanego cyklu. Płynna zmiana kąta natarcia eliminuje problem kolizji oprawki ze ściankami głębokich kieszeni. Skośne powierzchnie, skomplikowane podcięcia i skrzyżowane otwory stają się dostępne bez ingerencji operatora między poszczególnymi operacjami.
Przeczytaj również: Charakterystyka procesu frezowania CNC
Z drugiej strony, proste bryły o płaskich powierzchniach rzadko wymagają tak zaawansowanej kinematyki. Gdy obróbka ogranicza się do jednej lub dwóch stron bloku materiału, standardowe trzy osie sprawdzają się doskonale. Oferują przy tym wysoką precyzję detalu, niższe koszty samej obróbki maszynowej i znacznie prostsze programowanie ścieżki w systemie.
Przeczytaj również: Jakie metody obróbki metali mogą być wykonane z zastosowaniem maszyn CNC?
Skutki wyboru osi i przygotowanie produkcji
Zaawansowana kinematyka wpływa mocno na ostateczną jakość powierzchni gotowego detalu. Pięcioosiowe maszyny utrzymują stały kąt styku krawędzi skrawającej z obrabianym materiałem przez cały czas trwania cyklu. Utrzymanie idealnych parametrów frezu zapobiega wibracjom, co bezpośrednio redukuje chropowatość. Lepsze wykończenie powierzchni nierzadko całkowicie eliminuje potrzebę stosowania dodatkowych operacji szlifierskich. Efekt ten widać wyraźnie przy miękkim aluminium, gdzie wyższe prędkości skrawania bezwzględnie wymagają płynnego prowadzenia wrzeciona.
Stabilne warunki odgrywają równie ważną rolę w przypadku stali nierdzewnej, z którą regularnie borykają się producenci podzespołów przemysłowych. Równomierny kąt wejścia ostrza zmniejsza miejscowe nagrzewanie strefy skrawania i zapobiega powstawaniu trudnych do usunięcia zadziorów. Zrównoważone obciążenie przekłada się też na dłuższą żywotność stosowanych narzędzi. Zaprogramowanie wieloosiowych ścieżek wymaga zaawansowanych systemów CAM, ale czas całego cyklu wykonawczego ulega mocnemu skróceniu dzięki braku przezbrojeń.
Poprawne przygotowanie produkcji wymaga opracowania modelu, dobrania właściwych uchwytów i ustalenia bezpiecznej kolejności operacji. Zespół technologiczny dokładnie planuje te etapy jeszcze przed załadowaniem materiału na maszynę. Właśnie w ten sposób Amstal z Modlnicy układa proces dla nowych elementów. Jako doświadczony zakład produkcyjny, firma precyzyjnie dobiera strategię obróbki do specyfiki danego projektu. Frezowanie CNC realizowane na nowoczesnym parku maszynowym pozwala sprawnie przełączać produkcję między wariantami w zależności od kształtu bryły.
Skuteczne wytwarzanie części metalowych nie polega na mechanicznym używaniu najbardziej zaawansowanych maszyn do każdego możliwego zadania. Użycie obróbki w trzech lub pięciu osiach powinno wynikać z chłodnej analizy modelu CAD, docelowych tolerancji oraz wielkości partii. Geometria konkretnego detalu wyznacza ramy technologiczne procesu i definiuje koszty produkcji. Rzetelna weryfikacja założeń już na etapie wdrażania gwarantuje powtarzalność wymiarową detali i pozwala utrzymać wysoką efektywność obróbki skrawaniem.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Pphu Prod- Masz Grzegorz Gwisdalla
Metale - obróbka, maszyny woj. kujawsko-pomorskie89-506 Żalno, Kolejowa 8c
-

-

EPJ Janusz Podniesiński
Metale - obróbka, maszyny woj. mazowieckie02-486 Warszawa, Aleje Jerozolimskie 200 lok. 23
-

Mon-Tech Obróbka metali i tworzyw
Metale - obróbka, maszyny woj. dolnośląskie58-379 Czarny Bór, Wesoła 23
Przeczytaj także
-
Konstrukcje budowlane i metalowe

Czy luksusowe ręczniki hotelowe mogą być częścią ekologicznego podejścia obiektu?
Ekologiczne podejście w branży hotelarskiej zyskuje na znaczeniu, a luksusowe ręczniki hotelowe odgrywają w tym kontekście istotną rolę. Jakość tkanin wpływa nie tylko na komfort gości, ale także na...
-
Metale

Czym są metale kolorowe i jak je sprzedać do skupu?
Metale kolorowe to wszelkie rodzaje metali, które nie zawierają żelaza. Są nimi na przykład miedź, aluminium, cynk czy ołów. W Polsce zyskują coraz większą popularność ze względu na głównie na swoje...
-
Metale

Kiedy przydadzą się części do maszyn Waterjet?
Części do maszyn Waterjet są niezbędne dla przedsiębiorstw i warsztatów korzystających z tej zaawansowanej technologii cięcia materiałów. Dzięki swojej precyzji oraz ekologicznemu podejściu, metoda...
-
Konstrukcje budowlane i metalowe

Ogrodzenie panelowe - tani i szybki sposób na zabezpieczenie posesji
Czy zastanawiałeś się kiedyś, jak skutecznie i ekonomicznie zabezpieczyć swoją posesję? Ogrodzenie panelowe to doskonałe rozwiązanie dla osób poszukujących trwałego, estetycznego i łatwego w montażu...